ሙሉው ትኩስ የመፍጨት ሂደት፡ ከጥሬ ዕቃ እስከ የተጠናቀቀው ምርት
ትኩስ ፎርጂንግ አንድ የሥራ ክፍል በተወሰነ የሙቀት መጠን የሚሞቅበት እና በመጭመቂያ ዲፎርሚሽን የሚፈጠርበት ቁጥጥር የሚደረግበት የብረት አሠራር ዘዴ ነው። ማሽነሪ አንድን ክፍል ለማምረት የቁሳቁስ ማስወገድ ነው። ፎርጂንግ የብረቱን ቅርፅ የመቀየር ዘዴ ነው ነገር ግን አብዛኛውን የቁሳቁስ መጠን የሚይዝ ነው። ሂደቱ የማሞቂያ ሙቀትን፣ ዲፎርሚሽንን፣ የዳይ ዲዛይን እና የማቀዝቀዣ ሁኔታን በማስተዳደር ጥሩ የእህል ፍሰት፣ የድምፅ መዋቅራዊ ታማኝነት እና አስተማማኝ የሜካኒካል አፈጻጸም ያላቸውን ክፍሎች የማምረት አቅም አለው። የኢንዱስትሪ ገዢዎች ሙሉውን የሙቅ ፎርጂንግ ሂደት መረዳት አለባቸው፣ ምክንያቱም የተፈበረከ ክፍል የመጨረሻ ጥራት የተጠናቀቀው ክፍል ማሽነሪ ወይም ፍተሻ ላይ ከመድረሱ ከረጅም ጊዜ በፊት በተወሰዱ ውሳኔዎች ላይ የተመሰረተ ነው። የቁሳቁስ ምርጫ፣ የቢሌት ዝግጅት፣ የእቶን ቁጥጥር፣ የፎርጂንግ ቅደም ተከተል፣ የሙቀት ሕክምና፣ ማሽነሪ እና ፍተሻ ሁሉም የመጨረሻውን ምርት ይነካሉ። ይህ የመመሪያ መጽሐፍ ከጥሬ ዕቃዎች ምርጫ እስከ የተጠናቀቀው ምርት ቁጥጥር ድረስ ያሉትን ሁሉንም ዋና ዋና ደረጃዎች ያብራራል። እንዲሁም የተፈበረኩ ክፍሎችን ሲገዙ በአምራቾች እና በግዥ ቡድኖች ሊታሰብባቸው የሚገቡ ተግባራዊ ተግዳሮቶችን ይመለከታል።
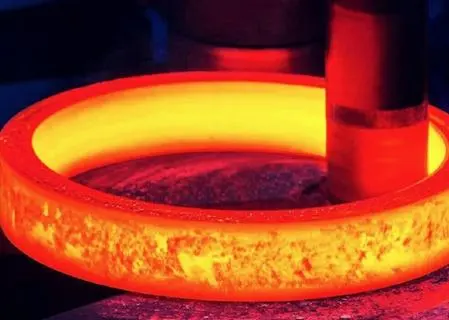
የሙቀት እና የቅርጽ ለውጥ የፎርጂንግ አፈጻጸምን እንዴት ይቀርፃሉ?
የፎርጂንግ የሙቀት መጠን ሚናን መረዳት
የሙቀት መጠን በሞቃት ፎርጂንግ ውስጥ ካሉት በጣም ጉልህ ከሆኑ ተለዋዋጮች አንዱ ነው። የስራው ክፍል ከመጠን በላይ የመፍጠር ጭነቶች ሳይኖሩበት በቂ የፕላስቲክ መበላሸት በሚፈቅድ ደረጃ መሞቅ አለበት፣ ነገር ግን ከመጠን በላይ ማሞቅ የለበትም። ትክክለኛው የፎርጂንግ ሙቀት የሚወሰነው በቁሳቁሱ ደረጃ፣ በቅይጥ ስብጥር፣ በስራው መጠን፣ በተበላሸው መስፈርት እና በፎርጂንግ ዘዴ ላይ ነው።
ለምሳሌ፣ የብረትና የቅይጥ ቁሳቁሶች የማሞቂያ ክልል እንደ ስብስባቸው ሊለያይ ይችላል። በማኑፋክቸሪንግ ውስጥ፣ የፎርጂንግ የሙቀት መጠን በማሞቅና በመፈጠር ወቅት ቁጥጥር ሊደረግበት ይገባል እንጂ እንደ አንድ ቋሚ ተደርጎ መታየት የለበትም።
የአንድ ወጥ ማሞቂያ አስፈላጊነትም ተብራርቷል። ወለሉ ከዋናው ክፍል በጣም ሞቃት ከሆነ፣ የሥራው ክፍል ያልተስተካከለ የቅርጽ ለውጥ ወይም ያልተፈለጉ ጥቃቅን መዋቅራዊ ለውጦችን ሊያጋጥመው ይችላል። ከመጠን በላይ ማሞቅ የእህል እድገትን፣ ኦክሳይድን ወይም ዲካርቡራይዜሽንን ሊያስከትል ይችላል። የእቶኑን የሙቀት መጠን መቆጣጠር፣ የመጥለቅ ጊዜ እና የሥራው ክፍል የማስተላለፊያ ጊዜ አጠቃላይ የመፍጨት ሂደት አካል ነው።
የፕላስቲክ ለውጥ ቁሳቁሱን እንዴት እንደሚለውጠው
ቢሌቱ የሚፈለገውን የፎርጂንግ ሙቀት ከደረሰ በኋላ ወደ ፎርጂንግ ማሽነሪዎች ይዛወራል። ቁሱ በመዶሻ፣ በሜካኒካል ወይም በሃይድሮሊክ ፕሬስ ወይም በሌላ የቅርጽ ዘዴ በሚተገበር የመጭመቂያ ኃይል ይበላሻል።
የውጤቱ መበላሸት ከውጫዊው ቅርፅ በላይ ይለዋወጣል። በአግባቡ የተቆጣጠረ ፎርጂንግ የቁሳቁሱን ውስጣዊ መዋቅር ሊጎዳ እና የክፍሉን አጠቃላይ ጂኦሜትሪ የሚከተል ቀጣይነት ያለው የእህል ፍሰት ንድፍ ሊያመጣ ይችላል። ይህ ባህሪ በተደጋጋሚ ወይም ከባድ የሜካኒካል ጭነቶች በሚደረጉ ክፍሎች ውስጥ የተጭበረበሩ ክፍሎች በስፋት ጥቅም ላይ እንዲውሉ ከሚያስችሉት ምክንያቶች አንዱ ነው።
የመበላሸት ቅደም ተከተል አስፈላጊ ነው፤ የመበላሸት መጠን አስፈላጊ ነው። አንዳንድ ውስብስብ ክፍሎች ከአንድ ጊዜ በላይ ከባድ ቅነሳ ያስፈልጋቸዋል። በጂኦሜትሪ እና በቁሳቁስ ላይ በመመስረት፣ አምራቾች ቁሳቁሱን ወደሚያስፈልገው ቅርፅ ደረጃ በደረጃ ለማንቀሳቀስ ብዙ የፎርጂንግ ስራዎችን ሊጠቀሙ ይችላሉ።
በተጠናቀቁ ክፍሎች ውስጥ የእህል ፍሰት ለምን አስፈላጊ ነው?
የተጭበረበሩ ክፍሎችን በሚነድፉበት ጊዜ የእህል ፍሰት አስፈላጊ ጉዳይ ነው። በሚዛባበት ጊዜ የእህል መዋቅር በብረት ፍሰት አቅጣጫ ሊመራ ይችላል። የፎርጂንግ ቅደም ተከተል በትክክል የተነደፈ ከሆነ፣ ይህ ፍሰት የክፍሉን የሚፈለገውን የጭነት መንገድ ሊደግፍ ይችላል።
ይህ ማለት እያንዳንዱ የተፈበረከ ክፍል በራስ-ሰር የተሻለ ነው ማለት አይደለም። የመጨረሻዎቹ ባህሪያት የቁሳቁስ፣ የፈጠነ ቅነሳ መጠን፣ የሙቀት ታሪክ፣ የሙቀት ሕክምና፣ ጂኦሜትሪ እና ቀጣይ የማሽን ተግባር ናቸው። ትክክለኛ የፈጠነ ሂደት የሚያስፈልጉትን የሜካኒካል ባህሪያት ለማሳካት ጥሩ መነሻ ነጥብ ሊሆን ይችላል።
ይህ በተለይ ለምህንድስና አፕሊኬሽኖች መዋቅራዊ ታማኝነት ወሳኝ በሆነባቸው ዘንግ፣ ማርሽ፣ ቀለበቶች፣ ተያያዥ ክፍሎች፣ ከግፊት ጋር የተያያዙ ክፍሎች እና ሌሎች ክፍሎች ላይ ጉልህ ነው።
ከቢሌት ዝግጅት እስከ መጀመሪያ ማሞቂያ
ትክክለኛውን ጥሬ እቃ መምረጥ
ሂደቱ የሚጀምረው ትክክለኛውን ቢሌት፣ ባር ወይም ኢንጎት በመምረጥ ነው። የቁሳቁስ ደረጃ የተጠናቀቀውን ክፍል ሜካኒካል፣ ሙቀት፣ ኬሚካላዊ እና ልኬት መስፈርቶችን ማሟላት አለበት።
አምራቾች ምርቱ ከመጀመሩ በፊት የሚከተሉትን ሊያስቡበት ይችላሉ፡
-
የኬሚካል ቅንብር እና የቁሳቁስ ደረጃ
-
የመነሻ ቁሳቁስ መጠን
-
የፎርጂንግ ጥምርታ ወይም ዲስፎርሜሽን ያስፈልጋል
-
የመጨረሻው ክፍል ጂኦሜትሪ
-
የሚያስፈልጉ የሜካኒካል ባህሪያት
-
የሚመለከታቸው የኢንዱስትሪ ደንቦች
-
የሙቀት ሕክምና መስፈርቶች
-
የማሽን አበል
በምርት ሂደቱ ወቅት የቁሳቁስ ክትትልም መጠበቅ አለበት። ለኢንዱስትሪ ትዕዛዞች ይህ የሙቀት ቁጥሮችን፣ የቁሳቁስ የምስክር ወረቀቶችን፣ የፍተሻ መዝገቦችን እና የምርት ባች መረጃን ሊያካትት ይችላል።
የታችኛውን ችግር ለማስወገድ ትክክለኛው የመነሻ ቁሳቁስ። ቢሌቱ አነስተኛ መጠን ያለው ከሆነ፣ በቂ የሆነ የቅርጽ ለውጥ ላያገኙ ይችላሉ። ይህ በጣም ትልቅ ከሆነ፣ ከመጠን በላይ የሆነ ቁሳቁስ ፍጆታ እና የማቀነባበሪያ ጊዜ ሊጨምር ይችላል።
ቢሌቱን በተቆጣጠሩ ሁኔታዎች ማሞቅ
ከዚያም ቁሳቁሱ ይዘጋጃል፣ እና ቢሌቱ በተገቢው ምድጃ ውስጥ ይሞቃል። ግቡ ሙሉውን የስራ ክፍል ወደ ተተኪው የሙቀት መጠን ማሞቅ ነው፣ ይህም ኦክሳይድን እና ጎጂ የሆኑ ማይክሮስትራክቸራል ውጤቶችን ይገድባል።
በሞቃት ፎርጂንግ ውስጥ የማሞቂያ ጊዜ የሚወሰነው በቢሌቱ ዲያሜትር፣ በጂኦሜትሪ፣ በቁሳቁስ አይነት፣ በምድጃው ባህሪያት እና በመጫኛ ሁኔታዎች ላይ ነው። ትላልቅ እና ውስብስብ የሆኑ የስራ ክፍሎች በተለምዶ የበለጠ ጥንቃቄ የተሞላበት ቁጥጥር ያስፈልጋቸዋል ምክንያቱም በገጽታ እና በኮር መካከል ያለው የሙቀት ልዩነት ትልቅ ሊሆን ይችላል።
በምርት ሁኔታዎች ውስጥ፣ ኦፕሬተሮች የእቶን የሙቀት መጠንን መከታተል እና ለተወሰኑ የቁሳቁስ ደረጃዎች የተወሰኑ የማሞቂያ ፕሮቶኮሎችን መከተል ይችላሉ። ጥሩ ቁጥጥር ከመጠን በላይ ሙቀት፣ ከመጠን በላይ ሙቀት፣ ከመጠን በላይ መፈጠር እና ከሙቀት ጋር የተያያዙ የቅርጽ ጉድለቶችን የመቀነስ እድልን ይቀንሳል።
የፎርጂንግ ኦፕሬሽንስ፡ ቢሌቱን ወደ አካል መቀየር
በክፍት ዲ እና በተዘጋ ዲ ፎርጂንግ መካከል መምረጥ
የፎርጂንግ ሂደቱ በዋናነት የሚመረጠው እንደ ክፍሉ መጠን፣ ጂኦሜትሪ፣ የማኑፋክቸሪንግ መጠን እና የልኬት መስፈርቶች ነው።
ክፍት-ዳይ ፎርጂንግ የሥራውን ክፍል ሙሉ በሙሉ የማይሸፍኑ ዲሶችን ያካትታል። ይህ አሰራር ለትላልቅ ክፍሎች በጣም ተስማሚ ነው። እንዲሁም አምራቾች ቁሳቁሱን በበርካታ ቅነሳዎች ቀስ በቀስ እንዲፈጥሩ ያስችላቸዋል። ለትላልቅ ዘንግዎች፣ ቀለበቶች፣ ብሎኮች እና ሌሎች ከባድ የኢንዱስትሪ ክፍሎች ጥቅም ላይ ይውላል።
የተዘጋ-ዳይ ፎርጂንግ ማለት ብረት በቅርጽ ዲሶች የተዘጋበት እና የዲኑን ክፍተት ለመሙላት የሚጫንበት ሂደት ነው። ይህ ዘዴ ተደጋጋሚ ጂኦሜትሪ ለሚፈልጉ ክፍሎች በጣም ተስማሚ ሲሆን በተለይም የመሳሪያ ወጪዎች ተገቢ በሚሆኑባቸው የምርት መጠኖች ላይ ተስማሚ ነው።
ጥቅም ላይ የሚውለው ዘዴ የሚወሰነው በምህንድስና ደረጃ ላይ ነው፣ ማኑፋክቸሪንግ ከተጀመረ በኋላ ሳይሆን። የሚወሰነው በከፊል ጂኦሜትሪ፣ በቁሳቁስ ፍሰት፣ በመሳሪያዎች ፍላጎት፣ በማሽን አበል እና በሚገመተው የምርት መጠን ላይ ነው።
በሚፈጠርበት ጊዜ የቁሳቁስ ፍሰትን ማስተዳደር
ዲዛይን ለጥሩ ፎርጂንግ ቁልፍ ነው። ዳይሱ ሞቃታማውን ቁሳቁስ ወደሚፈለገው ቅርፅ መምራት አለበት፤ ይህም እንደ ዙሮች፣ ከፊል መሙላት፣ ማጠፍ ወይም ከመጠን በላይ ብልጭታ ያሉ ጉድለቶች የመከሰት እድሉ አነስተኛ ነው።
ውስብስብ ክፍሎች የሚፈጠሩበት ቅደም ተከተል በብዙ ደረጃዎች ሊዋቀር ይችላል። ትክክለኛው ቅደም ተከተል የሚወሰነው በክፍሎቹ ዲዛይን ላይ ነው። የተለመደው ቅደም ተከተል ማበሳጨት፣ መሳል፣ ቀድሞ መፈጠር፣ ማገድ እና የመጨረሻ ቅርፅን ያካትታል።
በእያንዳንዱ የአሠራር ሂደት ውስጥ አምራቹ የሚከተሉትን ግምት ውስጥ ማስገባት አለበት:
-
የቁሳቁስ የሙቀት መጠን
-
በቀዶ ጥገና የሚቀነስ
-
የለውጥ አቅጣጫ (የፍሰት አቅጣጫ)
-
ጂኦሜትሪ
-
በዳሽ እና በ workpiece መካከል ያለው ግንኙነት
-
በቀዶ ጥገናዎች መካከል ያለው ጊዜ
-
የማሽን አበል ያስፈልጋል
የሥራውን ክፍል በተገቢው የሙቀት መጠን ውስጥ ማቆየት በጣም አስፈላጊ ነው። ቁሱ ከመጨረሻው የፎርጂንግ ሂደት በፊት በጣም ከቀዘቀዘ የቅርጽ ጭነቱ ሊጨምር እና የችግር እድሉ ሊጨምር ይችላል።
የፎርጂንግ መሳሪያዎችን እና የሂደቱን ተደጋጋሚነት መቆጣጠር
የተለያዩ ማሽኖች የተለያዩ የመበላሸት ባህሪያትን ያስከትላሉ። የመፍጨት መዶሻዎች የመተኮስ ኃይል ይሰጣሉ። ፕሬሶች በተወሰነ ምት ላይ ቁጥጥር የሚደረግበት ኃይል ይሰጣሉ። በሃይድሮሊክ ፕሬሶች ላይ ትክክለኛ ቁጥጥር ማድረግ ይቻላል፣ ይህም ለትላልቅ ወይም ውስብስብ ክፍሎች ጠቃሚ ሊሆን ይችላል።
በምርት ሥራ ውስጥ፣ የትኛውንም መሣሪያ ቢጠቀሙ፣ ተደጋጋሚነት አስፈላጊ ነው። አምራቾች ከቡድን ወደ ቡድን አስተማማኝ ውጤቶችን ለማግኘት ወጥ የሆኑ የመሳሪያ ሁኔታዎችን፣ የማሞቂያ ቴክኒኮችን፣ የቅርጽ ቅደም ተከተሎችን እና የኦፕሬተር መቆጣጠሪያዎችን ይከተላሉ።
ለተበጁ የተጭበረበሩ ክፍሎች፣ ደንበኛው በብዙ የማምረቻ ቦታዎች ላይ ተመሳሳይ ጂኦሜትሪ እና የቁሳቁስ አፈፃፀም ሊፈልግ ስለሚችል፣ የሂደቱ ተደጋጋሚነት በጣም ወሳኝ ነው።
ከዋናው የፎርጂንግ ኦፕሬሽን በኋላ ምን ይከሰታል?
መቁረጥ፣ ከቅርፊቱ ማውጣት እና የመጀመሪያ ምርመራ
እንደ ፎርጂንግ ሂደቱ፣ ከተቀረጸ በኋላ እንደ ፍላሽ ያሉ ተጨማሪ ቁሳቁሶችን ማስወገድ አስፈላጊ ሊሆን ይችላል። መከርከም የተፈለገውን ገጽታ ወደነበረበት ሊመልስ እና ፎርጂንግ ለቀጣይ የሙቀት ሕክምና ወይም ለማሽን ሊያዘጋጅ ይችላል።
የገጽታ ስፋት ተገቢውን አሰራር በመጠቀም ሊወገድ ይችላል። የፎርጂንግን ወለል ጥራት ያሻሽላል እና በመቀጠልም ምርመራ እና ማሽነሪንግን ያመቻቻል።
በዚህ ደረጃ ላይ አምራቾች ተጨማሪ ሂደት ከመደረጉ በፊት የሚታዩ የቅርጽ ጉድለቶችን ለማግኘት የእይታ እና የልኬት ምርመራዎችን ማድረግ ይችላሉ።
ለንብረት ቁጥጥር የሙቀት ሕክምና
የሙቀት ሕክምና ራሱን የቻለ፣ ግን በቅርበት የተያያዘ፣ የማኑፋክቸሪንግ ሂደት ደረጃ ነው። የተጭበረበሩ ክፍሎች እንደ ቁሱ እና ዝርዝር ሁኔታቸው መደበኛ ሊደረጉ፣ ሊደረደሩ፣ ሊጠፉ እና ሊለኩ ወይም ሌላ የተወሰነ ሕክምና ሊሰጣቸው ይችላል።
ዓላማው የሚፈለገውን የጥንካሬ፣ የጥንካሬ፣ የጥንካሬ፣ የውህደት እና የማይክሮስትራክቸር ሁኔታን ድብልቅ ማግኘት ነው።
ትክክለኛው ህክምና የሚወሰነው በቁሳቁስ ደረጃ እና በተዛማጅ ዝርዝር መግለጫ ላይ ነው፣ ለሁሉም የተጭበረበሩ ክፍሎች ተመሳሳይ ቴክኒክ አይደለም። ውጤቶቹ የሚወሰኑት በሙቀት፣ በቆይታ ጊዜ፣ በማሞቂያ ፍጥነት፣ በማቀዝቀዝ ዘዴ እና በንጥረ ነገሮች መጠን ላይ ነው።
የሙቀት-ማከሚያ መዝገቦች እና የፈተና ውጤቶች ለወሳኝ ክፍሎች የመጨረሻ የጥራት ሰነድ ወሳኝ አካል ሊሆኑ ይችላሉ።
የማሽን እና የወለል ማጠናቀቅ
ፎርጂንግ አብዛኛውን ጊዜ ሙሉ በሙሉ የተጠናቀቀ አካል ሳይሆን ወደ መጨረሻው ቅርብ የሆነ ቅርጽ ይፈጥራል። የመጨረሻ ልኬቶች፣ መቻቻል፣ የገጽታ ለስላሳነት፣ ቀዳዳዎች፣ ክሮች፣ ጎድጓዶች ወይም ሌሎች ትክክለኛ ባህሪያት ስለዚህ ማሽነሪ ሊያስፈልጋቸው ይችላል።
አጠቃላይ አሠራሮች ማዞር፣ መፍጨት፣ ቁፋሮ፣ አሰልቺ፣ መፍጨት እና ሌሎች የ CNC የማሽን ቴክኒኮችን ያካትታሉ።
የመጀመሪያውን ፎርጂንግ ሲነድፉ የማሽን አበል ግምት ውስጥ መግባት አለበት። በጣም ትንሽ ክፍተት ሚዛንን ለማስወገድ ወይም የሚፈለገውን መለኪያ ለማግኘት አስቸጋሪ ሊያደርግ ይችላል። በተቃራኒው፣ ከመጠን በላይ የሆነ ነፃነት የቁሳቁስ ፍጆታን እና የማሽን ጊዜን ይጨምራል።
እንደ አተገባበሩ፣ የወለል ህክምናዎችም ሊያስፈልጉ ይችላሉ። ተስማሚው ምርጫ የሚወሰነው በቁሳቁሱ፣ በስራ ሁኔታው፣ በአለባበስ ፍላጎቱ እና በደንበኛው ዝርዝር መግለጫ ላይ ነው።
የአጠቃቀም ሁኔታ የሚወሰነው በተጠቃሚው ቁሳቁስ፣ በአሠራር አካባቢ፣ በአለባበስ መስፈርቶች እና በአጠቃቀም መስፈርቶች ላይ ነው።
ከማድረስዎ በፊት የተጭበረበሩ ክፍሎች እንዴት ይመረመራሉ?
ልኬት እና ምስላዊ ምርመራ
የተጠናቀቁ ክፍሎች ከተፈቀደው ስዕል ወይም ቴክኒካዊ ዝርዝር መግለጫ ጋር ይጣጣማሉ። የመለኪያ ፍተሻ እንደ አጠቃላይ ርዝመት፣ ዲያሜትር፣ የቀዳዳ መጠን፣ ማዕከላዊነት፣ ጠፍጣፋነት እና ሌሎች የተወሰኑ መቻቻል ያሉ ወሳኝ ባህሪያትን ማረጋገጥ ይችላል።
የእይታ ምርመራ እንደ ስንጥቆች፣ እጥፎች፣ ዙሮች፣ ከመጠን በላይ የሆነ ሚዛን ወይም በሙቅ ፎርጂንግ ውስጥ የሚደርስ ጉዳት ያሉ የወለል ሁኔታዎችን ለይቶ ማወቅ ይችላል ።
አምራቹ ለደንበኛው አተገባበር ወሳኝ የሆኑ ልኬቶችና ባህሪያት የትኞቹ እንደሆኑ እንዲረዳ ከማምረት በፊት የፍተሻ መስፈርቶች መረጋገጥ አለባቸው።
ሜካኒካል እና ጎጂ ያልሆነ ሙከራ
እንደ ክፍሉ እና በሚመለከተው መስፈርት ላይ በመመስረት፣ ተጨማሪ ምርመራ ሊያስፈልግ ይችላል። ሜካኒካል ሙከራ እንደ የመሸከም ጥንካሬ፣ የምርት ጥንካሬ፣ የማራዘም፣ የተፅዕኖ አፈጻጸም ወይም ጥንካሬ ያሉ ባህሪያትን መገምገም ይችላል።
አጥፊ ያልሆኑ የሙከራ ዘዴዎች የአልትራሳውንድ ምርመራ፣ የማግኔቲክ ቅንጣት ምርመራ፣ የቀለም ዘልቆ መግባት ሙከራ ወይም ለቁሱ እና ለክፍሉ ጂኦሜትሪ ተገቢ የሆኑ ሌሎች ቴክኒኮችን ሊያካትቱ ይችላሉ።
እነዚህ ሙከራዎች በተለይ ውስጣዊ ወይም የገጽታ መቆራረጥ የአገልግሎት አፈጻጸምን ሊጎዳ በሚችልባቸው አፕሊኬሽኖች ላይ የተጭበረበሩ ክፍሎች የታሰቡ ሲሆኑ ተገቢ ናቸው።
ሰነዶች እና የመከታተያ ችሎታ
የጥራት ሰነዶች በጥሬ እቃው እና በተጠናቀቀው ምርት መካከል ሌላ አስፈላጊ አገናኝ ይሰጣሉ። በትዕዛዝ መስፈርቶች ላይ በመመስረት፣ ሰነዶች የቁሳቁስ የምስክር ወረቀቶችን፣ የሙቀት ሕክምና መዝገቦችን፣ የመለኪያ ፍተሻ ሪፖርቶችን፣ ሜካኒካል የፈተና ውጤቶችን፣ አጥፊ ያልሆኑ የፈተና ሪፖርቶችን እና የተስማሚነት የምስክር ወረቀቶችን ሊያካትቱ ይችላሉ።
የመከታተያ አቅምን መጠበቅ አምራቾች እና ደንበኞች የተጠናቀቀውን ክፍል ከዋናው የቁሳቁስ ሙቀት እና የምርት መዝገቦች ጋር እንዲያገናኙ ያስችላቸዋል። ለኢንዱስትሪ ግዥ፣ ይህ መረጃ ልክ እንደ አካላዊው ክፍል አስፈላጊ ሊሆን ይችላል።
ሆት ፎርጂንግ ከፍተኛውን ዋጋ የሚያቀርበው የት ነው?
አውቶሞቲቭ እና ከባድ መሳሪያዎች
የተጭበረበሩ ክፍሎች በአውቶሞቲቭ እና ከባድ መሳሪያዎች አፕሊኬሽኖች ውስጥ በስፋት ጥቅም ላይ ይውላሉ ምክንያቱም ብዙ ክፍሎች ተደጋጋሚ ጭነቶችን፣ ንዝረትን፣ ተጽዕኖን እና ሜካኒካል ውጥረትን መቋቋም አለባቸው።
የተለመዱ አፕሊኬሽኖች ዘንግ፣ ማርሽ፣ የሚያገናኙ ክፍሎች፣ ከመሪ ጋር የተያያዙ ክፍሎች እና ሌሎች የጭነት ተሸካሚ ክፍሎችን ሊያካትቱ ይችላሉ። ተገቢው የማምረቻ ዘዴ የሚወሰነው በክፍሎቹ ጂኦሜትሪ፣ በምርት መጠን፣ በቁሳቁስ እና በአፈጻጸም መስፈርቶች ላይ ነው።
ዘይትና ጋዝ፣ ኢነርጂ እና የኢንዱስትሪ ማሽኖች
ትላልቅ የተጭበረበሩ ክፍሎች በሃይል እና በከባድ የኢንዱስትሪ መሳሪያዎች ውስጥም ጥቅም ላይ ይውላሉ። ዘንግ፣ ቀለበቶች፣ ከግፊት ጋር የተያያዙ ክፍሎች እና ሌሎች መዋቅራዊ ክፍሎች ቁጥጥር የሚደረግባቸው የቁሳቁስ ባህሪያትን እና አስተማማኝ የልኬት አፈፃፀምን ሊፈልጉ ይችላሉ።
ለእነዚህ አፕሊኬሽኖች ደንበኞች ብዙውን ጊዜ የተወሰኑ የቁሳቁስ ደረጃዎችን፣ ደረጃዎችን፣ የፍተሻ መስፈርቶችን እና ሰነዶችን ይገልጻሉ። ስለዚህ የፎርጂንግ ሂደቱ በመጨረሻው ቅርፅ ላይ ብቻ ሳይሆን ሙሉውን የምህንድስና ዝርዝር መግለጫ ዙሪያ መንደፍ አለበት።
ኤሮስፔስ እና ሌሎች ከፍተኛ አፈጻጸም ያላቸው አፕሊኬሽኖች
የአየር ማራዘሚያ ክፍሎች በቁሳቁስ ምርጫ፣ በመከታተል፣ በመጠን ትክክለኛነት እና በጥራት ቁጥጥር ላይ አጓጊ መስፈርቶችን ያስገኛሉ። የክፍሉ ዲዛይን ከተቆጣጠረ የእህል ፍሰት ጥቅም ሲያገኝ እና የሚያስፈልጉት የቁሳቁስ ባህሪያት በተመረጠው የመፈልፈያ እና የሙቀት ሕክምና መንገድ በኩል ሊሳኩ ሲችሉ የመፈልፈያ ዘዴ ግምት ውስጥ መግባት ይቻላል።
ይሁን እንጂ፣ የቁሳቁስና የሂደት ምርጫ ሁልጊዜ የሚመለከታቸውን የአየር ማራዘሚያ ዝርዝር መግለጫዎችና የምህንድስና መስፈርቶችን መከተል አለበት። ፎርጂንግ ራሱ ለአንድ የተወሰነ መተግበሪያ ተስማሚ መሆኑን በራስ-ሰር አያረጋግጥም።
የተጭበረበሩ ክፍሎችን ሲገዙ ገዢዎች ምን ግምት ውስጥ ማስገባት አለባቸው
አስተማማኝ የሆነ የመነሻ ውሳኔ ከተጠቀሰው የዩኒት ዋጋ በላይ መገምገም አለበት። ገዢዎች የአምራቹን ሙሉ የምርት ሰንሰለት የመቆጣጠር ችሎታ መገምገም አለባቸው።
አስፈላጊ ጥያቄዎች የሚከተሉትን ያካትታሉ፡
-
አምራቹ ከሚፈለገው የቁሳቁስ ደረጃ ጋር መስራት ይችላል?
-
ለክፍሉ መጠን ተስማሚ የሆኑ የፎርጂንግ መሳሪያዎች አሉት?
-
አቅራቢው እንደ የተቀናጀ አገልግሎት ፎርጂንግ፣ የሙቀት ሕክምና እና ማሽነሪ ማቅረብ ይችላል?
-
ጥሬ ዕቃዎችን የመከታተል ችሎታ እንዴት ይጠበቃል?
-
ምን አይነት ዳይሜንሽናል እና አጥፊ ያልሆኑ ምርመራዎች ይገኛሉ?
-
ከጭነቱ ጋር የትኞቹ የጥራት ሰነዶች ሊቀርቡ ይችላሉ?
-
አምራቹ በደንበኛ ስዕሎች እና ዝርዝር መግለጫዎች መሰረት ማምረት ይችላል?
-
ለተደጋጋሚ ትዕዛዞች ምን አይነት የማምረት አቅም ይገኛል?
ዝርዝር ስዕል፣ የቁሳቁስ ደረጃ፣ ብዛት፣ የሚመለከተው ደረጃ፣ ወሳኝ ልኬቶች እና የፍተሻ መስፈርቶችን በዋጋ ደረጃ ማቅረብ አምራቹ ፕሮጀክቱን በበለጠ በትክክል እንዲገመግም ይረዳል።
መደምደሚያ
የተሟላው የሙቅ ፎርጂንግ ሂደት በቁሳቁስ ምርጫ እና ቁጥጥር በሚደረግበት ማሞቂያ የሚጀምር እና በዲፎርሚሽን፣ በመቁረጥ፣ በሙቀት ሕክምና፣ በማሽን እና በመጨረሻ ፍተሻ የሚቀጥል የተቀናጀ የማምረቻ መንገድ ነው። እያንዳንዱ ደረጃ የተጠናቀቀውን ክፍል ጥራት ይነካዋል፣ ስለዚህ ስኬታማ ፎርጂንግ የሚወሰነው በሙቀት እና በግፊት ብቻ ሳይሆን በሂደቱ ቁጥጥር ላይ ነው።
በአግባቡ ሲነደፍ፣ ትኩስ ፎርጂንግ ተስማሚ የእህል ፍሰት፣ ቁጥጥር የሚደረግባቸው የቁሳቁስ ባህሪያት፣ ተደጋጋሚ ጂኦሜትሪ እና ለአስፈላጊ የኢንዱስትሪ ክፍሎች ጠንካራ መሰረት ሊሰጥ ይችላል። ሆኖም ግን፣ የመጨረሻው ውጤት የሚወሰነው በጥሬ እቃ ጥራት፣ በፎርጂንግ ዲዛይን፣ በዲፎርሜሽን ስትራቴጂ፣ በሙቀት ህክምና፣ በማሽን እና በፍተሻ ጥምረት ላይ ነው።
ብጁ የተጭበረበሩ ክፍሎችን ለሚገዙ ገዢዎች፣ በጣም አስፈላጊው ጉዳይ አምራቹ ሙሉውን ሂደት የማስተዳደር እና ሊከታተሉ የሚችሉ የጥራት ሰነዶችን የማቅረብ ችሎታው ነው። የተቀናጀ የፎርጂንግ፣ የማሽን፣ የፍተሻ እና የአቅርቦት ሰንሰለት ችሎታ ያለው አቅራቢ የተጠናቀቀው ክፍል የአፕሊኬሽኑን ቴክኒካዊ መስፈርቶች የሚያሟላ መሆኑን በማረጋገጥ ግዥውን ቀላል ማድረግ ይችላል።
ብጁ የፎርጂንግ እና የማሽን መፍትሄዎችን በጉጉት እንጠብቃለን
ሻንክሲ ዌሎንግ ኢንተርናሽናል የአቅርቦት ሰንሰለት ማኔጅመንት ኩባንያ ሊሚትድ ፎርጂንግ፣ casting እና ማሽነሪንግን የሚያካትቱ ብጁ የብረት ማምረቻ መፍትሄዎችን ይሰጣል። ዌሎንግ በ2001 የተመሰረተው በ ISO 9001:2015 እና API-7-1 የጥራት ስርዓቶች ስር ሲሆን በዓለም አቀፍ ገበያዎች ውስጥ ደንበኞችን ይደግፋል።
ዌሎንግ ብጁ የተጭበረበሩ ክፍሎችን ለሚያካትቱ ፕሮጀክቶች ሂደቱን ከቁሳቁስ እና ከማኑፋክቸሪንግ-ዘዴ ግምገማ ጀምሮ በመሥራት፣ በማሽን፣ በፍተሻ እና በማድረስ ሊደግፍ ይችላል። ከተለያዩ ቁሳቁሶች እና የኢንዱስትሪ አፕሊኬሽኖች ጋር ያለው ልምድ የምህንድስና መስፈርቶች በምርት ዕቅድ ደረጃ ላይ ግምት ውስጥ እንዲገቡ ያስችላቸዋል፣ ይህም ክፍሉ ከተመረተ በኋላ ብቻ ሳይሆን በምርት ዕቅድ ደረጃ ላይ እንዲታዩ ያስችላል።
የተፈበረከ ዘንግ፣ ቀለበት፣ መዋቅራዊ አካል ወይም ሌላ ብጁ የብረት ክፍል እያገኙ ከሆነ፣ ስዕልዎን፣ የቁሳቁስ ደረጃዎን፣ ልኬቶችዎን፣ የሚፈለገውን ብዛት፣ የሚመለከተውን ደረጃ እና የፍተሻ መስፈርቶችን ለዌሎንግ ያቅርቡ። ይህ መረጃ የቴክኒክ ቡድኑ የሙቅ ፎርጂንግ ማምረቻ መንገዱን እንዲገመግም እና ለፕሮጀክትዎ ተገቢውን መፍትሄ እንዲወስን ያስችለዋል። ለተጨማሪ መረጃ ወይም ለጥያቄዎች በ info@welongpost.com ያግኙዋቸው ።
በየጥ
1: ከሌሎች የብረት ቅርጽ ሂደቶች ይልቅ የሙቅ ፎርጂንግ ዋና ጥቅም ምንድነው?
ትኩስ ፎርጂንግ የላቀ የእህል ማሻሻያ እና የቁሳቁስ ባህሪያትን ይሰጣል፣ ይህም ከፍተኛ ጥንካሬ፣ የተሻለ የድካም መቋቋም እና አጠቃላይ አፈፃፀምን የሚያሻሽል ክፍሎችን ያስገኛል።
2: ሙቅ ፎርጂንግ በተለምዶ የሚከናወነው በምን የሙቀት መጠን ነው?
ሙቅ ፎርጂንግ በተለምዶ የሚካሄደው ከብረት መቅለጥ ነጥብ 50% እና 75% መካከል ባለው የሙቀት መጠን ሲሆን ይህም ለተመቻቸ የመለጠጥ እና የእህል መልሶ ማዋቀር ያስችላል።
3: ሆት ፎርጂንግ በተለይ ለአውቶሞቲቭ እና ለኤሮስፔስ ኢንዱስትሪዎች ተስማሚ የሆነው ለምንድነው?
ሆት ፎርጂንግ ውስብስብ ጂኦሜትሪዎች እና ወጥነት ያላቸው ባህሪያት ያላቸው ከፍተኛ ጥንካሬ ያላቸው እና ቀላል ክብደት ያላቸውን ክፍሎች ያመነጫል፣ ይህም የመኪና እና የበረራ አፕሊኬሽኖች ተፈላጊ መስፈርቶችን ያሟላል።
4: ምን አይነት ቁሳቁሶች በሞቃት ሊፈጠሩ ይችላሉ?
የተለያዩ ብረቶች በሙቀት የተፈጠሩ ሊሆኑ ይችላሉ፤ ከእነዚህም ውስጥ የካርቦን ብረቶች፣ የአሉሚኒየም ብረቶች፣ የአይዝጌ ብረት ብረቶች፣ የአሉሚኒየም ቅይጥ፣ የቲታኒየም ቅይጥ እና የኒኬል ላይ የተመሰረቱ ሱፐር አሎይዎችን ይገኙበታል።
ማጣቀሻዎች
1. ስሚዝ, JR (2018). የሙቅ ፎርጂንግ መርሆዎች፡ ከጥሬ ዕቃ እስከ የተጠናቀቀ ምርት። የላቀ የማምረቻ ሂደቶች ጆርናል, 42 (3), 215-230.
2. ጆንሰን፣ AL፣ እና ብራውን፣ ቲኢ (2019)። ለከፍተኛ አፈጻጸም አውቶሞቲቭ አካላት የሆት አንጥረኛ ቴክኒኮችን ማመቻቸት። ዓለም አቀፍ የብረታ ብረት እና ቁሳቁሶች ሳይንስ ጆርናል, 55 (2), 178-195.
3. ሊ, CH, እና ሌሎች. (2020) ማይክሮስትራክቸራል ኢቮሉሽን በሙቅ የተጭበረበሩ የኤሮስፔስ ቅይጥ፡ አጠቃላይ ጥናት። ቁሳቁስ ሳይንስ እና ምህንድስና፡ A, 780, 139185.
4. ዊልሰን, RD (2017). ለሞቃት አንጥረኛ ሂደቶች የላቀ የዳይ ዲዛይን። ፎርጂንግ ኢንዱስትሪ ቴክኒካል ኮንፈረንስ ሂደቶች, 89-104.
5. ጋርሺያ-ማቴዎስ፣ ሲ.፣ እና ካባሌሮ፣ ኤፍጂ (2021)። የከፍተኛ-ጥንካሬ ብረቶች ሙቅ መፈልፈያ፡ ተግዳሮቶች እና ፈጠራዎች። ብረት ምርምር ኢንተርናሽናል, 92 (5), 2000571.
6. ቶምፕሰን, SE (2019). በወሳኝ አፕሊኬሽኖች ውስጥ ለሞቅ የተጭበረበሩ አካላት የጥራት ቁጥጥር እና የሙከራ ዘዴዎች። የቁሳቁስ ምህንድስና እና አፈጻጸም ጆርናል, 28 (9), 5412-5428.

Share your inquiry, get the quotation accordingly!

ቻይና WELONG - በብረታ ብረት መፍትሄዎች ውስጥ የእርስዎ ታማኝ አጋር

