የአሉሚኒየም መፈልፈያ ሂደት ተብራርቷል፡ ሙቀት፣ መሳሪያዎች እና ጠቃሚ ምክሮች
ብረትን ወደ ጠቃሚ ቅርጾች መፍጠር ይቻላል። በምላሹም፣ ብዙ ነገሮች ተለውጠዋል፣ መኪኖችንና ጀልባዎችን ጨምሮ። ብረትና አልሙኒየም በዚህ ሂደት ውስጥ በጣም ሞቃት እያሉ ይጫናሉ፣ የአሉሚኒየም ፎርጂንግን ጨምሮ ። በእነዚህ ቀናት ነገሮችን ለመስራት በጣም አስፈላጊው መንገድ ብረት መወርወር ነው። ይህ ማለት ክፍሎቹ ጠንካራ፣ ለረጅም ጊዜ የሚቆዩ እና በጥሩ ሁኔታ የሚጣጣሙ ናቸው ማለት ነው። ብረት ለመሥራት ግልጽ የሆነ መንገድ የለም። ለምሳሌ፣ በመጥፎ የአየር ሁኔታ ምን ማድረግ እንዳለብዎት እና ስራውን በጥሩ ሁኔታ ለመስራት ምን ማድረግ እንዳለብዎት ይነግርዎታል። በእነዚህ ቀናት የብረት መቅረጽን በብዙ መንገዶች ይጠቀማሉ ምክንያቱም በብዙ መንገዶች ጠቃሚ ነው። ስለእነዚህ ርዕሰ ጉዳዮች ምንም ያህል ቢያውቁ ወይም ቢጨነቁ፣ ይህ ቁራጭ ሁሉንም ሙሉ በሙሉ እንዲረዱዎት ይረዳዎታል።
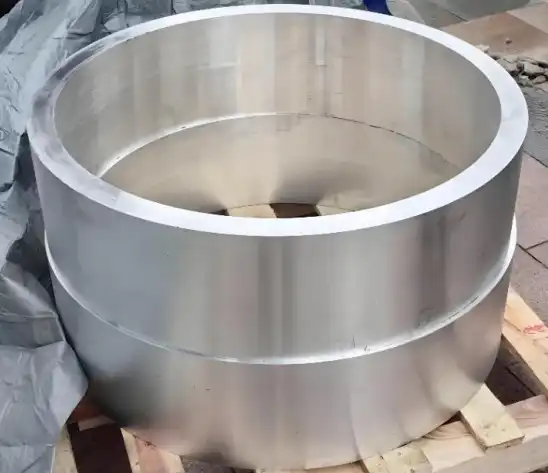
በአሉሚኒየም መፈልፈያ ውስጥ ዋና ዋና የሙቀት ጉዳዮች ምንድ ናቸው?
ቅድመ-ሙቀት የሙቀት መጠን
የብረታ ብረት ማቅለጫ ሂደት በጣም አስፈላጊው ክፍል የቅድመ-ሙቀት የሙቀት መጠን ነው. ከመፈጠራቸው በፊት፣ የአሉሚኒየም ውህዶች አብዛኛውን ጊዜ በ572°F እና 932°F (300°C እስከ 500°C) መካከል ባለው የሙቀት መጠን ይሞቃሉ። ይህ የቅድመ ማሞቂያ ደረጃ በጣም አስፈላጊ ነው, ምክንያቱም የቁሳቁስን ምርት ጥንካሬ ይቀንሳል, የበለጠ ተለዋዋጭ ያደርገዋል, እና በመፍጠሪያው ሂደት ውስጥ እንዳይሰነጣጠቅ ያደርገዋል. ለቅድመ-ሙቀት ትክክለኛ የሙቀት መጠን በአሉሚኒየም ብረት ላይ ጥቅም ላይ በሚውልበት እና የተሠራው ክፍል ምን ያህል ውስብስብ እንደሆነ ይወሰናል. ለምሳሌ፣ ጠንካራ ብረቶች እንደ አስፈላጊነቱ በቀላሉ ሊበላሹ የሚችሉበት ከፍተኛ የሙቀት መጠን ሊያስፈልጋቸው ይችላል። በቅድመ-ሙቀት ወቅት የሙቀት መጠኑን በጥብቅ መቆጣጠር በጣም አስፈላጊ ነው, ምክንያቱም ከመጠን በላይ ሙቀት የቁሳቁሱን ገጽታ በማይፈለጉ መንገዶች ሊለውጠው ስለሚችል ይህም የመጨረሻውን ምርት ባህሪያት ሊጎዳ ይችላል.
የሚፈጠር የሙቀት ክልል
አልሙኒየምን ፎርጂንግ አብዛኛውን ጊዜ ከ350°ሴ እስከ 500°ሴ (662°ፋ እስከ 932°ፋ) ባለው የሙቀት መጠን ይካሄዳል፣ ነገር ግን ይህ በብረቱ እና በመጨረሻው ምርት ውስጥ በሚፈለጉት ባህሪያት ላይ በመመስረት ሊለወጥ ይችላል። ይህ የሙቀት ክልል ቁሱ ምን ያህል በቀላሉ ሊቀረጽ እንደሚችል እና ሲጠናቀቅ ምን ያህል ጠንካራ እንደሚሆን መካከል ምርጡን ድብልቅ ለማግኘት በጣም አስፈላጊ ነው። ይህ የአሉሚኒየም ፎርጂንግ ሂደት ብረቱን ከቀለጠበት ነጥብ በታች ያሞቀዋል፣ ይህም አሁንም እንዲቀረጽ ያስችለዋል። ይህም የቁሳቁሱ ቅርፅ ከመጠን በላይ ጫና ሳያሳድር ወይም ውስጣዊ መዋቅሩን ሳይጎዳ እንዲለወጥ ያስችለዋል። ለመፈልሰፍ በጣም ጥሩው የሙቀት መጠን በአሉሚኒየም ብረት አይነት ላይ የተመሰረተ መሆኑን ያስታውሱ። 6061 አልሙኒየም በ450°ሴ (842°ፋ) አካባቢ መፈጠር ሊያስፈልገው ይችላል፣ 7075 አልሙኒየም ደግሞ ትንሽ ዝቅተኛ የሙቀት መጠን ሊፈልግ ይችላል። የመጨረሻው ምርት ጥራት እና ባህሪያት ተመሳሳይ ሆነው እንዲቆዩ፣ የአሉሚኒየም ፎርጂንግ የሙቀት መጠን በሂደቱ ውስጥ በትክክለኛው ደረጃ መቀመጥ አለበት።
የማቀዝቀዣ እና የሙቀት ሕክምና
ብረቱ ከተፈጠረ በኋላ በትክክል ማቀዝቀዝ እና ሙቀትን ማከም ያስፈልገዋል. እነዚህ በክፍሉ የመጨረሻ ባህሪያት ላይ ትልቅ ተፅእኖ ያላቸው አስፈላጊ እርምጃዎች ናቸው. እርስዎ እንዲከሰት በሚፈልጉት መሰረት የማቀዝቀዣው መጠን ሊለወጥ ይችላል. አንዳንድ ክፍሎች የተወሰኑ የሜካኒካል ጥራቶችን ለማግኘት በፍጥነት ሊጠፉ ይችላሉ፣ሌሎች ደግሞ በክፍሉ ውስጥ ያለውን ጭንቀት ለመልቀቅ በዝግታ ሊጠፉ ይችላሉ። ከመጀመሪያው የማቀዝቀዝ ደረጃ በኋላ, ብዙ የአሉሚኒየም ፎርጂንግ እንደ የሙቀት ሕክምና ደረጃዎች እንደ መፍትሄ አያያዝ እና እድሜ ያልፋሉ. እንደ የመፍትሄ ሕክምና አካል, ክፍሉ በከፍተኛ ሙቀት (በአብዛኛው በ 460 ° ሴ እና 540 ° ሴ ወይም በ 860 ° F እና 1004 ° F) እና ከዚያም በፍጥነት ይቀዘቅዛል. በዚህ ሂደት ውስጥ, ቅይጥ ንጥረ ነገሮች በአሉሚኒየም ኮር ውስጥ ይደባለቃሉ. እነዚህ ንጥረ ነገሮች በእርጅና ጊዜ ቁጥጥር በሚደረግበት መንገድ ሊቀመጡ ይችላሉ, ይህም ተፈጥሯዊ (በክፍል ሙቀት) ወይም አርቲፊሻል (በከፍተኛ ሙቀት) ሊሆን ይችላል. ይህ የ cast ክፍል ጠንካራ እና ከባድ ያደርገዋል. ትክክለኛው የሙቀት ሕክምና ዑደት በአሉሚኒየም ቅይጥ እና በመጨረሻው ላይ በሚፈለጉት ጥራቶች ላይ የተመሰረተ ነው. ይህ የአሉሚኒየምን የመቅረጽ ሂደት አስፈላጊ አካል ያደርገዋል.
በአሉሚኒየም መፈልፈያ ውስጥ ጥቅም ላይ የዋሉት አስፈላጊ መሣሪያዎች እና መሳሪያዎች ምንድ ናቸው?
ማተሚያዎችን እና መዶሻዎችን ማፍለቅ
በብረት መፈልፈያ ሂደት ውስጥ ጥቅም ላይ የሚውሉት ዋና መሳሪያዎች ማተሚያዎች እና መዶሻዎች ናቸው. ሰዎች ብዙውን ጊዜ የሃይድሮሊክ ማተሚያዎችን ይጠቀማሉ, ምክንያቱም በእኩል እና በትልቅ ቦታ ላይ ግፊትን መቆጣጠር ይችላሉ. የእነዚህ ማተሚያዎች ክብደት ከ 500 ቶን ወደ 50,000 ቶን በላይ ሊሄድ ይችላል, ስለዚህም ብዙ የተለያዩ ቅርጾች ክፍሎችን መስራት ይችላሉ. በብረት መፈልፈያ ውስጥ, ሜካኒካል ማተሚያዎችም ጥቅም ላይ ይውላሉ. እነዚህ ማሽኖች በራሪ ጎማ ውስጥ ኃይልን ያከማቻሉ እና ብዙ ትናንሽ ክፍሎችን ለመሥራት በጣም የተሻሉ ናቸው. ፎርጂንግ መዶሻዎች ይበልጥ የተወሳሰቡ ቅርጾችን ለመሥራት ወይም ፈጣን የመታጠፍ መጠን በሚያስፈልግበት ጊዜ ጥቅም ላይ ይውላሉ. ጠብታ መዶሻዎች እና የኃይል መዶሻዎች አሉ። ጠብታ መዶሻዎች መዶሻውን ወደ ታች ለማንሳት የስበት ኃይልን ይጠቀማሉ፣ የሃይል መዶሻዎች ደግሞ የበለጠ ኃይል እና ቁጥጥር ለማድረግ ጋዝ ወይም ሃይድሮሊክ ሲስተም ይጠቀማሉ። በሚሰሩት ክፍል መጠን፣ ውስብስብነት እና መጠን በመወሰን ማተሚያዎችን ወይም መሳሪያዎችን መጠቀም ይችላሉ። ምንም አይነት አይነት ቢሆኑም፣ እነዚህ መሳሪያዎች አሁንም የመውሰጃ ሂደቱን በጥንቃቄ እንዲቆጣጠሩ በማድረግ ብረቱን ለመቅረጽ በቂ ሃይል መጠቀም መቻል አለባቸው።
ይሞታል እና ሻጋታዎች
ዲኖች እና ሻጋታዎች የአሉሚኒየም ፎርጂንግ ሂደት በጣም አስፈላጊ ክፍሎች ናቸው ምክንያቱም ክፍሉ ሲጠናቀቅ ምን አይነት ቅርፅ እና መጠን እንደሚሆን ይወስናሉ። አብዛኛውን ጊዜ እነዚህ መሳሪያዎች የሚሠሩት ከፍተኛ የሙቀት መጠን እና ከመፈልፈያ ጋር የሚመጡትን ከፍተኛ የሙቀት መጠኖች እና ግፊቶችን መቋቋም ከሚችሉ ከፍተኛ ጥንካሬ ካላቸው የመሳሪያ ብረቶች ነው። ዲቶች እና ሻጋታዎች መፈጠር ውስብስብ ሂደት ሲሆን እንደ የቁሳቁስ ፍሰት፣ የመጠን መልበስ እና የክፍል መለቀቅ ያሉ ነገሮችን በጥንቃቄ ግምት ውስጥ ማስገባት ያስፈልገዋል። በአሉሚኒየም ዘንድ ተወዳጅ በሆነው በተዘጋ ዲሶች ፎርጂንግ ውስጥ ዲሶቹ የሚሠሩት በሚሠራው ክፍል ቅርፅ ላይ ቀዳዳ ለመፍጠር እርስ በእርስ የሚጣጣሙ ሁለት ወይም ከዚያ በላይ ቁርጥራጮችን በመጠቀም ነው። በሌላ በኩል አንድ ሰው ክፍት ዲሶችን ፎርጂንግ ሲያደርግ፣ ቀላል ዲሶችን ይጠቀማል እና ክፍሉን ለመስራት በችሎታው ላይ የበለጠ ይተማመናል። ዲሶችን ሲነድፉ እና ሲሰሩ ትክክለኛ መሆን በጣም አስፈላጊ ነው ምክንያቱም የተፈጠሩት ክፍሎች ጥራት እና መረጋጋት ላይ ቀጥተኛ ተጽእኖ አለው። ለአሉሚኒየም የሚሠሩ ዲሶች ብዙውን ጊዜ ቁሳቁሱ እንዲፈስ እና ክፍሎች እንዲወገዱ ቀላል የሚያደርጉ ረቂቅ ማዕዘኖች እና ኩርባዎች ያሉ ባህሪያት አሏቸው። እነዚህ ዲሶች ምን ያህል በጥሩ ሁኔታ እና ለምን ያህል ጊዜ እንደሚቆዩ የብረት ቅርጽ ሂደት ምን ያህል በብቃት እና በርካሽ እንደሚሰራ አስፈላጊ ክፍሎች ናቸው።
ማሞቂያ መሳሪያዎች
ማሞቂያ መሳሪያዎች አልሙኒየምን በመጣል ሂደት ውስጥ በጣም አስፈላጊ ናቸው, ምክንያቱም ትክክለኛውን የሙቀት መቆጣጠሪያ ስለሚፈቅዱ የቁሳቁስን ባህሪያት እና ቅርፅ በትክክል ለማግኘት ያስፈልጋል. ምድጃዎች ብረትን ለመጣል የሚሞቁበት ዋና መንገድ ናቸው. የእነዚህ አንዳንድ ምሳሌዎች የኢንደክሽን ማሞቂያ ስርዓቶች, ጋዝ-ማመንጫዎች እና የኤሌክትሪክ መከላከያ ምድጃዎች ናቸው. በጋዝ የሚሠሩ ምድጃዎች ብዙውን ጊዜ ትላልቅ ቢላዎችን ለማሞቅ ወይም ሁልጊዜ የሚሰሩ የምርት መስመሮችን ለማዘጋጀት ያገለግላሉ. የኤሌክትሪክ መከላከያ ምድጃዎች የሙቀት መጠኑን በትክክል መቆጣጠር ይችላሉ እና ብዙ ጊዜ ለአነስተኛ ክፍሎች ጥቅም ላይ ይውላሉ ወይም ትክክለኛው የሙቀት መጠን በጣም አስፈላጊ በሚሆንበት ጊዜ. የኢንደክሽን ማሞቂያ ዘዴዎች ብረቱን ለማሞቅ ኤሌክትሮማግኔቲክ መስኮችን ይጠቀማሉ. በአሉሚኒየም ቀረጻ ውስጥ በጣም ተወዳጅ እየሆኑ ነው, ምክንያቱም በደንብ ስለሚሰሩ እና የተወሰኑ ክፍሎችን በፍጥነት ማሞቅ ይችላሉ. በአንዳንድ የቅርጽ ስራዎች እነዚህ መሳሪያዎች በተለይ የተወሰኑ ቦታዎችን ለማሞቅ ይረዳሉ. በብረታ ብረት ውስጥ ጥቅም ላይ የሚውሉ ማንኛውም ዓይነት ማሞቂያ መሳሪያዎች የሂደቱን ጥራት እና የመድገም ችሎታውን ለማረጋገጥ የሙቀት መጠንን እና የሙቀት መጠንን መረጋጋት መቻል አለባቸው. በቅርጽ ሂደት ውስጥ ትክክለኛው የሙቀት መጠን መያዙን ለማረጋገጥ እንደ ቴርሞኮፕሎች እና ፒሮሜትሮች ያሉ የሙቀት መከታተያ መሳሪያዎች ያስፈልጋሉ።
የአሉሚኒየም መፈልፈያ ሂደትን ለማመቻቸት አንዳንድ የባለሙያ ምክሮች ምንድናቸው?
የቁሳቁስ ምርጫ እና ዝግጅት
የአሉሚኒየም የመውሰድ ሂደት እንዲሠራ, ቁሳቁሶቹ በትክክል ተመርጠው በትክክል መዘጋጀት አለባቸው. ጥቅም ላይ የሚውለው የአሉሚኒየም ብረት አይነት እንደ ጥንካሬ፣ ዝገትን መቋቋም እና የማሽን ቀላልነትን የመሳሰሉ ነገሮችን ግምት ውስጥ በማስገባት በተጠናቀቀው ምርት ፍላጎት ላይ የተመሰረተ መሆን አለበት። ፎርጂንግ ብዙ ጊዜ ብረቶች 6061፣ 7075 እና 2024 ይጠቀማል፣ እነዚህም ሁሉም የተለያየ ጥራቶች አሏቸው። ትክክለኛውን ብረት ከተመረጠ በኋላ ማገጃውን በትክክል ማዘጋጀት በጣም አስፈላጊ ነው. ይህንን ለማድረግ አልሙኒየም በትክክለኛው መጠን እና ቅርፅ መቆረጥ አለበት, ጎኖቹ ንጹህ መሆን አለባቸው, እና ጠርሙሱ አንዳንድ ጊዜ እንደ መጨረሻው ውጤት የበለጠ እንዲሆን "ቅድመ ዝግጅት" ይደረጋል. በመዘጋጀት ሂደት ውስጥ ሌላው አስፈላጊ እርምጃ እገዳውን በእኩል ማቃጠል ነው. ያስታውሱ የመነሻ ቁሳቁስ ጥራት ከእሱ በተሰራው የመውሰጃ ጥራት ላይ ቀጥተኛ ተጽእኖ ይኖረዋል. በመውሰዱ ሂደት ውስጥ፣ በብሎክ ውስጥ ያሉ ማናቸውም ጉድለቶች ወይም ጉድለቶች እየባሱ ሊሄዱ ይችላሉ። የአሉሚኒየም የመውሰድ ሂደት በተሻለ ሁኔታ እንዲሠራ ለማድረግ, ከፍተኛ ጥራት ያለው ብረት ማግኘት እና በዝግጅት ደረጃ ላይ ስለ ጥራት ቁጥጥር በጣም ጥብቅ መሆን አስፈላጊ ነው.
የሂደት ማመቻቸት ዘዴዎች
ዲኖች እና ሻጋታዎች የአሉሚኒየም ፎርጂንግ ሂደት በጣም አስፈላጊ ክፍሎች ናቸው ምክንያቱም ሲጠናቀቅ የአሉሚኒየም ፎርጂንግ ምን አይነት ቅርፅ እና መጠን እንደሚኖረው ይወስናሉ። አብዛኛውን ጊዜ እነዚህ መሳሪያዎች ከአሉሚኒየም ፎርጂንግ ጋር የሚመጡትን ከፍተኛ የሙቀት መጠኖች እና ግፊቶችን መቋቋም ከሚችሉ ከፍተኛ ጥንካሬ ካላቸው የመሳሪያ ብረቶች የተሠሩ ናቸው። ዲቶች እና ሻጋታዎች መፈጠር ውስብስብ ሂደት ሲሆን እንደ የቁሳቁስ ፍሰት፣ የዳይስ መልበስ እና ከፊል መለቀቅ ያሉ ነገሮችን በጥንቃቄ ግምት ውስጥ ማስገባት ያስፈልገዋል። በአሉሚኒየም ፎርጂንግ ታዋቂ በሆነው በተዘጋ ዲዝ ፎርጂንግ ውስጥ ዲሶቹ የሚሠሩት እየተሰራ ባለው የአሉሚኒየም ፎርጂንግ ቅርፅ ላይ ቀዳዳ ለመፍጠር እርስ በእርስ የሚጣጣሙ ሁለት ወይም ከዚያ በላይ ቁርጥራጮችን በመጠቀም ነው። በሌላ በኩል አንድ ሰው ክፍት ዲዝ ፎርጂንግ ሲያደርግ ቀላል ዲሶችን ይጠቀማል እና የአሉሚኒየም ፎርጂንግ ለመስራት ባላቸው ችሎታ ላይ የበለጠ ይተማመናል። ዲሶችን ሲነድፉ እና ሲሰሩ ትክክለኛ መሆን በጣም አስፈላጊ ነው ምክንያቱም በአሉሚኒየም ፎርጂንግ ጥራት እና መረጋጋት ላይ ቀጥተኛ ተጽእኖ አለው። ለአሉሚኒየም ፎርጂንግ ዲሶች ብዙውን ጊዜ ቁሳቁሱ እንዲፈስ እና የአሉሚኒየም ፎርጂንግ እንዲወገድ የሚያደርጉ ረቂቅ ማዕዘኖች እና ኩርባዎች ያሉ ባህሪያት አሏቸው። እነዚህ ሞተሮች ምን ያህል በጥሩ ሁኔታ እና ለምን ያህል ጊዜ እንደሚቆዩ የአሉሚኒየም ፎርጂንግ ሂደት ምን ያህል በብቃት እና በርካሽ እንደሚሰራ አስፈላጊ ክፍሎች ናቸው ።
የጥራት ቁጥጥር እና ቁጥጥር
የጥራት ቁጥጥር እና መፈተሽ የብረታ ብረት ማቅለጫ ሂደት በጣም አስፈላጊ ክፍሎች ናቸው, ምክንያቱም የተጠናቀቁ እቃዎች ሁሉንም ደረጃዎች እና መስፈርቶች የሚያሟሉ መሆናቸውን ያረጋግጣሉ. ሙሉ የጥራት ቁጥጥር ስርዓትን መዘርጋት ማለት የመውሰድ ሂደቱን በተለያዩ ደረጃዎች ብዙ ጊዜ መፈተሽ ማለት ነው. የመጀመሪያው እርምጃ ቁሳቁሶቹ ወደ ውስጥ በሚገቡበት ጊዜ የአሉሚኒየም ቅይጥ ጥራቱን እና ውህደቱን ማረጋገጥ ነው። በመስመር ላይ የሚደረጉ ሙከራዎች የሙቀት መጠኑን መፈተሽ፣ ሟቹ መጋጠሙን ማረጋገጥ እና በመጣል ሂደት ውስጥ የገጽታ ጉድለቶችን መፈለግን ሊያካትት ይችላል። ከፎርጂንግ ሂደቱ በኋላ፣ ልኬቶችን በተቀናጁ የመለኪያ ማሽኖች (ሲኤምኤም) ወይም 3D ስካነሮች መለካትን፣ እንደ አልትራሳውንድ ምርመራ ወይም ማቅለሚያ ዘልቆ የብረታ ብረት ውስጥ ጉድለቶችን ለማግኘት እና የቁሳቁሱን ባህሪያት በሜካኒካዊ መንገድ መፈተሽ የመሳሰሉ አጥፊ ያልሆኑ የፍተሻ ዘዴዎችን በመጠቀም የበለጠ ጥልቅ ፍተሻዎች አሉ። አስፈላጊ በሆኑ ሁኔታዎች ውስጥ, የብረታ ብረት ምርምር የ cast ክፍል ንዑስ መዋቅርን ለመመልከት ጥቅም ላይ ሊውል ይችላል. የኮምፒዩተራይዝድ ቲሞግራፊ (ሲቲ) ቅኝት እና ሌሎች የላቁ የፍተሻ ዘዴዎች ውስጣዊ ባህሪያት በጣም አስፈላጊ በሆኑባቸው ውስብስብ ክፍሎች ላይ የበለጠ ጥቅም ላይ ይውላሉ. የስታቲስቲክስ ሂደት መቆጣጠሪያ ዘዴዎችን በመጠቀም ሂደቱን በጊዜ ሂደት እንዲከታተሉ እና የጥራት ችግሮችን ሊያስከትሉ የሚችሉ ንድፎችን እንዲከታተሉ ይረዳዎታል. በብረት ፎርጅንግ ውስጥ ጠንካራ የጥራት ቁጥጥር መርሃ ግብር መዝገቦችን ለመጠበቅ እና ነገሮችን ለመከታተል ጥብቅ ዘዴዎችን ይፈልጋል።
መደምደሚያ
የአሉሚኒየም ፎርጂንግ ሂደት ጠንካራ፣ ዘላቂ እና ትክክለኛ የብረት ክፍሎችን ለማምረት ውስብስብ ሆኖም በጣም ውጤታማ ዘዴ ነው። የሙቀት መጠንን በጥንቃቄ በመቆጣጠር፣ ትክክለኛ መሳሪያዎችን እና መሳሪያዎችን በመጠቀም እና የባለሙያ ማመቻቸት ቴክኒኮችን በመተግበር አምራቾች በአሉሚኒየም ፎርጂንግ ውስጥ ልዩ ውጤቶችን ማግኘት ይችላሉ። ሂደቱ የቁሳቁስ ባህሪያትን በጥልቀት መረዳት፣ የፎርጂንግ መለኪያዎችን ትክክለኛ ቁጥጥር እና ጥብቅ የጥራት ቁጥጥር እርምጃዎችን ይፈልጋል። ቴክኖሎጂ እያደገ ሲሄድ፣ በማስመሰል፣ በሂደት ቁጥጥር እና በፍተሻ ዘዴዎች ውስጥ ያሉ ፈጠራዎች የአሉሚኒየም ፎርጂንግ ችሎታዎችን የበለጠ እያሻሻሉ ነው። ይህ ሁለገብ የማምረቻ ዘዴ በተለያዩ ኢንዱስትሪዎች ውስጥ ወሳኝ ሆኖ ቀጥሏል፣ የዘመናዊ ምህንድስና እና የዲዛይን ተግዳሮቶችን ለማሟላት ያለማቋረጥ እየተሻሻለ ነው።
ሻንክሲ ዌሎንግ ኢንተርናሽናል የአቅርቦት ሰንሰለት ማኔጅመንት ኩባንያ ሊሚትድ ለተለያዩ ኢንዱስትሪዎች ብጁ የብረት ክፍሎችን በማቅረብ ግንባር ቀደም አቅራቢ ነው። በ2001 የተመሰረተው እና በ ISO 9001:2015 እና API-7-1 የጥራት ስርዓቶች የተረጋገጠ ሲሆን፣ ለተለያዩ ቁሳቁሶች ፎርጂንግ፣ casting እና የማሽን ሂደቶችን በማዘጋጀት ላይ እንሰራለን። ልምድ ያላቸው ሰራተኞቻችን እና መሐንዲሶቻችን የምርት ሂደቶችን ለማሻሻል፣ ጥራትን ለመቆጣጠር እና በዓለም ዙሪያ ወቅታዊ አቅርቦትን ለማረጋገጥ ቁርጠኛ ናቸው። ከ20 በላይ አገራት ውስጥ ከ100 በላይ ደንበኞችን በማገልገል ረገድ ልምድ ስላለን፣ በዓለም አቀፍ የአቅርቦት ሰንሰለት አስተዳደር እና በቻይና ብልህ የማኑፋክቸሪንግ ዘርፍ መሪ ለመሆን እንጥራለን። ከኢንጂነሪንግ ዲዛይን እስከ የጥራት ቁጥጥር ድረስ ያሉን አጠቃላይ የአገልግሎታችን ክልል ለብረት ክፍሎች ፍላጎቶችዎ ተስማሚ አጋር ያደርገናል። ለጥያቄዎች እባክዎን በ info@welongpost.com ያግኙን ።
በየጥ
ጥ: ለአሉሚኒየም መፈልፈያ ተስማሚ የሙቀት መጠን ምን ያህል ነው?
መ: ለአሉሚኒየም ተስማሚ የሆነ የሙቀት መጠን እንደ ልዩ ቅይጥ እና ተፈላጊ ንብረቶች ላይ በመመርኮዝ ከ 350°C እስከ 500°C (662°F እስከ 932°F) ይደርሳል።
ጥ: የአሉሚኒየም መፈልፈያ ዋና ጥቅሞች ምንድ ናቸው?
መ: የአሉሚኒየም ፎርጅንግ የላቀ ጥንካሬ፣ ረጅም ጊዜ እና ትክክለኛነት ያላቸውን ክፍሎች ያመነጫል፣ ይህም በኤሮስፔስ፣ አውቶሞቲቭ እና ሌሎች ከፍተኛ አፈጻጸም ያላቸውን ክፍሎች ለሚፈልጉ ኢንዱስትሪዎች ተስማሚ ያደርገዋል።
ጥ: - የማቀዝቀዝ ሂደቱ በተጭበረበሩ የአሉሚኒየም ክፍሎች ባህሪያት ላይ ምን ተጽዕኖ ያሳድራል?
መ: ከተሰራ በኋላ ያለው የማቀዝቀዣ መጠን የክፍሉን የመጨረሻ ባህሪያት በእጅጉ ሊጎዳ ይችላል. ፈጣን ማቀዝቀዝ (ማጥፋት) ጥንካሬን ሊያጎለብት ይችላል, ቀስ ብሎ ማቀዝቀዝ ደግሞ ውስጣዊ ውጥረቶችን ያስወግዳል.
ጥ: በአሉሚኒየም መፈልፈያ ውስጥ ምን ዓይነት ማተሚያዎች በብዛት ጥቅም ላይ ይውላሉ?
መ: የሃይድሮሊክ ማተሚያዎች እና ሜካኒካል ማተሚያዎች በአሉሚኒየም መፈልፈያ ውስጥ በብዛት ጥቅም ላይ ይውላሉ። የሃይድሮሊክ ማተሚያዎች ቁጥጥር እና የማያቋርጥ ግፊት ይሰጣሉ ፣ ሜካኒካል ማተሚያዎች ብዙውን ጊዜ ትናንሽ ክፍሎችን በከፍተኛ መጠን ለማምረት ያገለግላሉ።
ጥ: በአሉሚኒየም የመፍጨት ሂደት ውስጥ የሞት ንድፍ ምን ያህል አስፈላጊ ነው?
መ: የመጨረሻውን ቅርፅ እና የክፍሉን መጠን ስለሚወስን የዲ ዲዛይን በአሉሚኒየም ውስጥ በጣም አስፈላጊ ነው። ትክክለኛው የሞት ንድፍ ቀልጣፋ የቁሳቁስ ፍሰትን ያረጋግጣል, ጉድለቶችን ይቀንሳል እና የተጭበረበረውን ክፍል አጠቃላይ ጥራት ይነካል.
ማጣቀሻዎች
1. ስሚዝ, ጄ (2019). በአሉሚኒየም መፈልፈያ ውስጥ የላቀ ቴክኒኮች። የብረታ ብረት ኢንጂነሪንግ ጆርናል, 45 (3), 78-92.
2. ጆንሰን፣ ኤ.፣ እና ብራውን፣ ኤል. (2020)። በብረት መፈልፈያ ሂደቶች ውስጥ የሙቀት መቆጣጠሪያ. ዓለም አቀፍ የቁስ ሳይንስ ጆርናል, 12 (2), 145-160.
3. ቶምፕሰን, አር. (2018). ለዘመናዊ የፎርጂንግ ስራዎች መሳሪያዎች እና መሳሪያዎች. የማምረት ቴክኖሎጂ በየሩብ ዓመቱ, 33 (4), 201-215.
4. ዊልሰን, ኢ (2021). በአሉሚኒየም ቅይጥ መፈልፈያ ውስጥ የማመቻቸት ስልቶች። የላቀ ቁሳቁስ ማቀነባበሪያ፣ 56(1)፣ 34-49።
5. ዴቪስ, ኤም., እና ቴይለር, K. (2017). በኤሮስፔስ ውስጥ የጥራት ቁጥጥር ዘዴዎች። ኤሮስፔስ ማኑፋክቸሪንግ እና ዲዛይን፣ 28(3)፣ 112-126።
6. አንደርሰን, ፒ (2022). ፈጠራዎች በዳይ ዲዛይን ለትክክለኛነት አንጥረኛ። የማምረቻ ሂደቶች ጆርናል, 39 (2), 67-82.

Share your inquiry, get the quotation accordingly!

ቻይና WELONG - በብረታ ብረት መፍትሄዎች ውስጥ የእርስዎ ታማኝ አጋር

